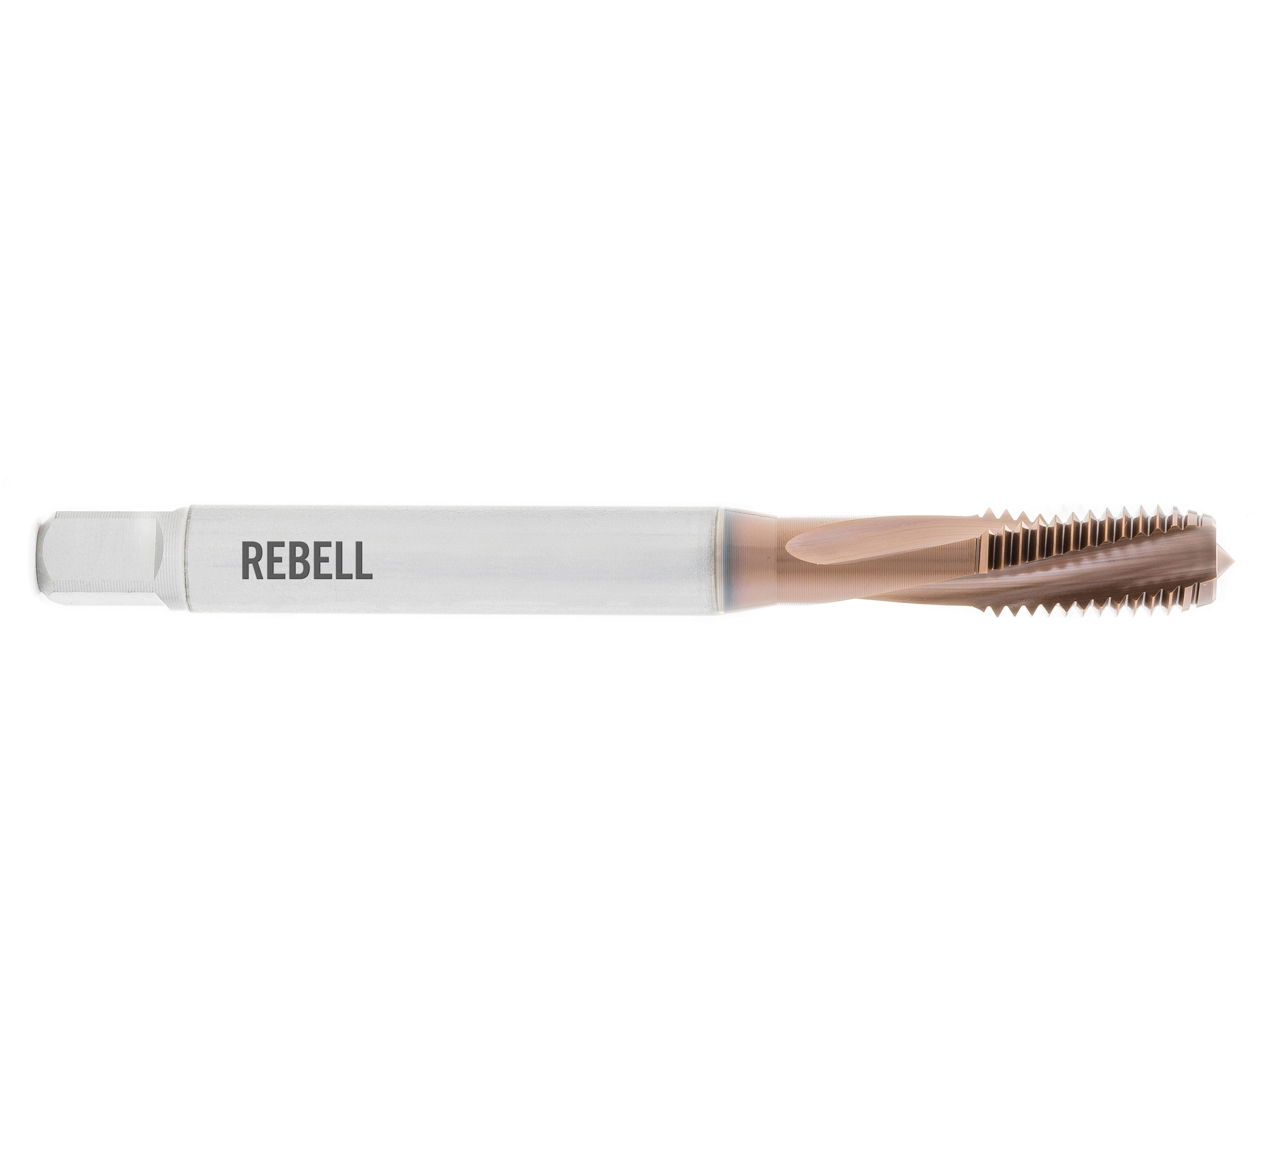
REBELL Maschinengewindebohrer UNJF No. 4 x 48 RH 3BX HSSE TICN - Form D 15° LSP - DIN 2184-1 - Typ Ti
86,91 €
Technische Daten
| Bereich: | UNJF No. 4 - UNJF 3/8" |
|---|---|
| D1: | UNJF No. 4 |
| D2: | 3,5 |
| Gewindenorm: | UNJF |
| L1 Gesamtlänge: | 56 |
| L2 Gewindelänge: | 11 |
| Norm: | DIN 2184-1 |
| Steigung: | 48 |
| XA Vierkant: | 2,7 |
| Abmessung : | UNJF No. 4 x 48 |
| Anwendungsbereich: | Titan-Legierungen, hochfeste Stähle |
| Richtung: | RH |
| Toleranz: | 3BX |
| Qualität: | HSSE |
| Oberfläche: | TICN |
| Form: | Form D |
| Kegel: | zylindrisch |
| Nutenform: | 15° LSP |
| Schafttyp: | DIN 371 |
| Typ: | Ti |
| Anschnitt: | D |
| Kernloch: | 2,4 |
Baumaße
| D1: | UNJF No. 4 |
|---|---|
| D2: | 3,5 |
Produktdetails
Wie der Name bereits sagt, erfolgt der Einsatz von Maschinengewindebohrern auf Maschinen. Das Gewinde wird maschinell geschnitten. Die Maschinengewindebohrer schneiden das Gewinde in einem Arbeitsgang und sind deshalb Einschnittgewindebohrer. Sie werden eingesetzt, wenn man schnell viele Gewinde schneiden möchte, zum Beispiel in der Serienfertigung. Für das Gewindeschneiden mit Maschinen können spezielle Gewindebohrer-Aufnahmen oder ein Gewindeschneidfutter verwendet werden. Die Maschinengewindebohrer unterscheiden sich in den Anschnittformen, Nuten, dem verarbeiteten Werkstoff, ihren Beschichtungen, Baumaßen und dem Einsatzfall.
Der mittlere Anschnitt Form D hat eine Länge von 3,5 bis 5 Gang. Durch die 15° Linksspiralnuten werden die Späne in Schneidrichtung transportiert. Der Maschinengewindebohrer wird deshalb für Durchgangsloch verwendet. Weitere Informationen über Anschnittformen und Nuten finden Sie auf unserer Website in der Rubrik Gewinde-Wissen im Menü Wissen A bis Z.
Das amerikanische UNJF-Gewinde Unified National Fine Thread Series ist nach ISO 3161, ASME B1.15 und BS 4084 genormt. Dieses Gewinde wird in der Luft- und Raumfahrt verwendet. Das UNJF Gewinde ist eine Modifikation des amerikanischen Unified Feingewinde UNF nach ANSI B1.1. Durch eine größere Abflachung des Gewindekerns ist ein größerer Radius im Gewindekern möglich. Dadurch entsteht eine geringere Kerbwirkung, die eine höhere Dauerfestigkeit ermöglicht.
Die Bezeichnung RH steht für Rechtsgewinde. Das Werkzeug wird im Uhrzeigersinn in das Bauteil eingedreht.
Die Baumaße des Gewindewerkzeuges sind nach DIN 2184-1 gefertigt.
Das Werkzeug ist aus dem Hochleistungsschnellarbeitsstahl HSSE gefertigt. HSSE hat gegenüber dem HSS-Stahl einen höheren Kobaltanteil, er ist hitzebeständiger, verschleißfester und hat eine etwas höhere Härte.
Die TiCN-Beschichtung hat eine Microhärte von etwa 3000 HV und eine Temperaturbeständigkeit bis 400 Grad. Die TiCN-Beschichtung bringt deutliche Vorteile bei hochfesten Stählen, abrasiven Werkstoffen (wie Grauguss, hochfesten Alu-Legierungen) und auch bei unterbrochenen Schnitten, da die Beschichtung relativ unempfindlich gegen Schlagbelastungen ist. Wenn TiN nicht ausreicht und erhöhte Anforderungen an Härte und Zähigkeit gestellt werden, dann kommt TiCN zum Einsatz. Wegen der verminderten Hitzebeständigkeit ist allerdings eine intensive Kühlung der TiCN-beschichteten Werkzeuge wichtig.
Die Feintoleranz 3B ist die Standardtoleranz für das amerikanische UNJF-Innengewinde. Das X ist ein kleines Aufmaß und wird verwendet für hochfeste oder stark verschleißend wirkende Werkstoffe.
Der Typ Ti hat eine spezielle Schneidengeometrie. Der Maschinengewindebohrer wird für Titan-Legierungen und hochfeste Stähle bis 1400 N/mm² Festigkeit verwendet.