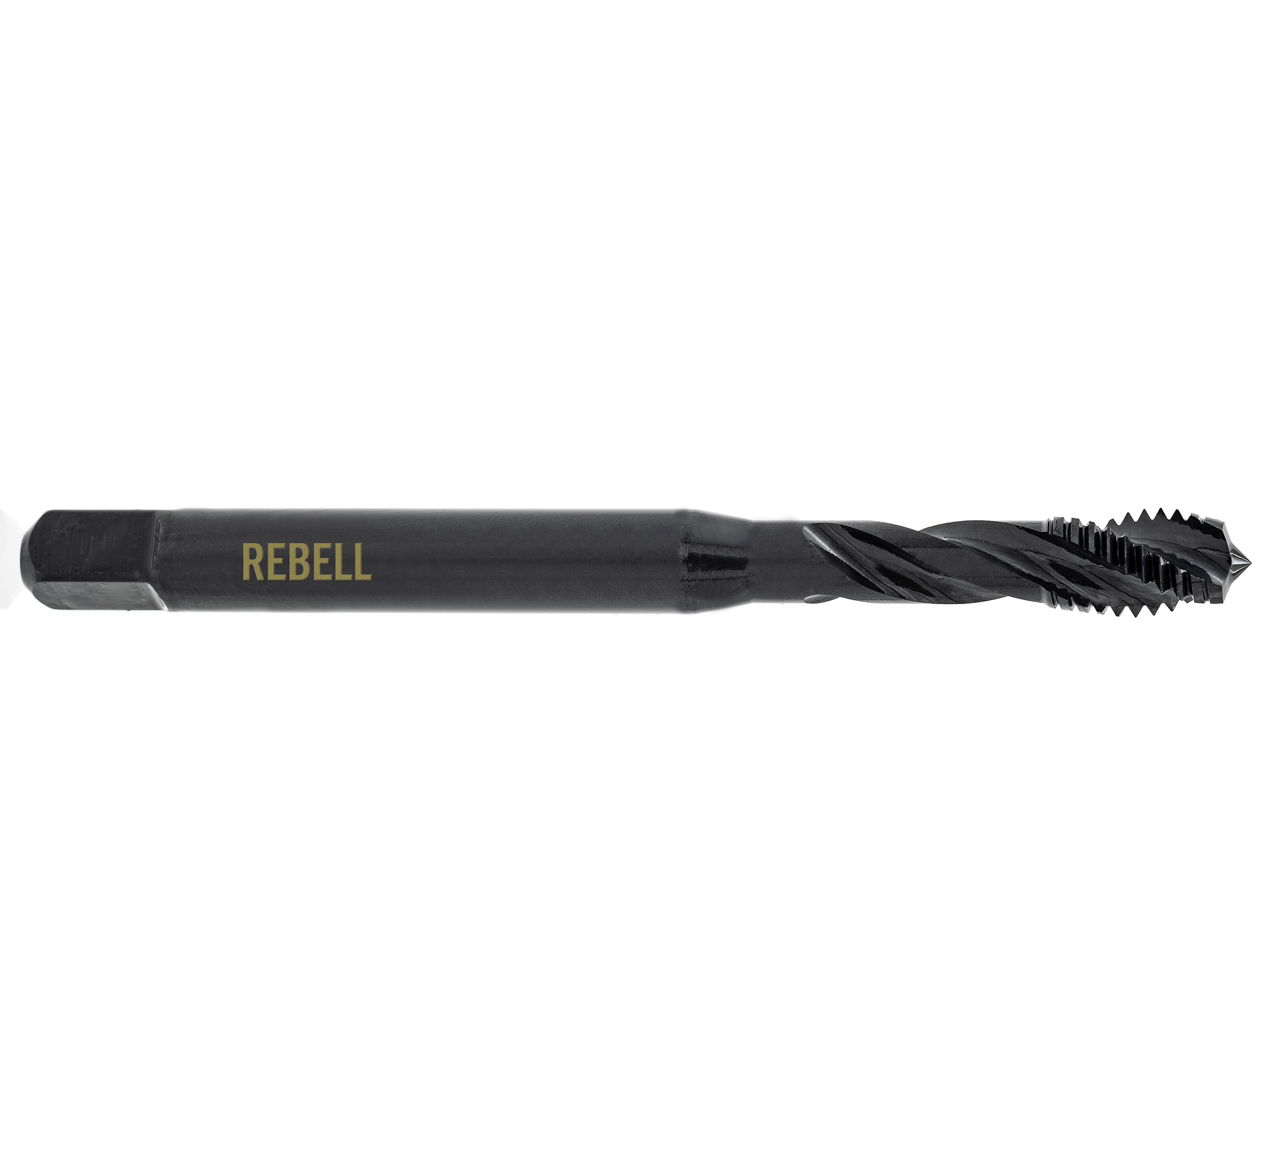
REBELL Maschinengewindebohrer EG-M 6 x 1 RH ISO 2 (6H) mod. HSSE vaporisiert - Form C 35° RSP - DIN 40435 - Typ POLY
62,93 €
Technische Daten
| Bereich: | EG-M 2,5 - EG-M 8 |
|---|---|
| D1: | EG-M 6 |
| D2: | 8 |
| Gewindenorm: | EG-M |
| L1 Gesamtlänge: | 90 |
| L2 Gewindelänge: | 17 |
| Norm: | DIN 40435 |
| Steigung: | 1 |
| XA Vierkant: | 6,2 |
| Abmessung : | EG-M 6 x 1 |
| Anwendungsbereich: | Universeller Einsatz |
| Richtung: | RH |
| Toleranz: | ISO 2 (6H) mod. |
| Qualität: | HSSE |
| Oberfläche: | vaporisiert |
| Form: | Form C |
| Kegel: | zylindrisch |
| Nutenform: | 35° RSP |
| Schafttyp: | DIN 371 |
| Typ: | POLY |
| Anschnitt: | C |
| Kernloch: | 6,3 |
Baumaße
| D1: | EG-M 6 |
|---|---|
| D2: | 8 |
Produktdetails
Wie der Name bereits sagt, erfolgt der Einsatz von Maschinengewindebohrern auf Maschinen. Das Gewinde wird maschinell geschnitten. Die Maschinengewindebohrer schneiden das Gewinde in einem Arbeitsgang und sind deshalb Einschnittgewindebohrer. Sie werden eingesetzt, wenn man schnell viele Gewinde schneiden möchte, zum Beispiel in der Serienfertigung. Für das Gewindeschneiden mit Maschinen können spezielle Gewindebohrer-Aufnahmen oder ein Gewindeschneidfutter verwendet werden. Die Maschinengewindebohrer unterscheiden sich in den Anschnittformen, Nuten, dem verarbeiteten Werkstoff, ihren Beschichtungen, Baumaßen und dem Einsatzfall.
Der kurze Anschnitt Form C hat eine Länge von 2 bis 3 Gang. Durch die 35° Rechtsspiralnuten werden die Späne in Richtung Schaft transportiert. Der Einschnittgewindebohrer wird deshalb für Sackloch verwendet. Weitere Informationen über Anschnittformen und Nuten finden Sie auf unserer Website in der Rubrik Gewinde-Wissen im Menü Wissen A bis Z.
Einsatzgewinde EG (STI) für das metrische ISO-Gewinde M nach DIN 13. Aus profiliertem Draht werden die Gewindedrahteinsätze zu einer federnden Wendel geformt. Aufgrund der höheren Belastbarkeit der Gewindedrahteinsätze ist die Verwendung kleinerer Gewindedurchmesser und kürzerer Gewindelängen möglich. Ausgerissene, festgefressene oder zu groß gebohrte Gewindebohrungen sind in Minutenschnelle wieder im ursprünglichen Gewindenenndurchmesser hergestellt. Die Gewindebezeichnung besteht aus den Buchstaben EG für Einsatzgewinde und der eigentlichen Gewindebezeichnung z.B. EG M 10. Die Gewindemaße für Gewindeeinsätze aus Draht für das metrische ISO-Gewinde sind nach DIN 8140 Teil 2 genormt. Weitere Informationen über Einsatzgewinde finden Sie auf unserer Website in der Rubrik Gewinde-Wissen im Menü Wissen A bis Z.
Die Bezeichnung RH steht für Rechtsgewinde. Das Werkzeug wird im Uhrzeigersinn in das Bauteil eingedreht.
Die Baumaße des Maschinengewindebohrers sind nach DIN 40435 gefertigt.
Das Werkzeug ist aus dem Hochleistungsschnellarbeitsstahl HSSE gefertigt. HSSE hat gegenüber dem HSS-Stahl einen höheren Kobaltanteil, er ist hitzebeständiger, verschleißfester und hat eine etwas höhere Härte.
Die Vaporisierung erzeugt eine kristalline Eisenoxidschicht von 0,003 bis 0,010 mm Tiefe, die den Gleitwiderstand und die direkte Reibung zwischen Gewindebohrer und Werkstück verringert und dem Schneidöl eine bessere Haftung gibt. Dadurch wird die Gefahr von Aufbauschneiden und Kaltaufschweißungen („Anklebungen“ von Spanteilchen), zum Beispiel bei kohlenstoffarmen Stählen, weitgehend vermieden. Das Vaporisieren ist nur für die Bearbeitung von Eisenwerkstoffen geeignet.
Die Standardtoleranz für das metrische ISO-Innengewinde ab einer Steigung von 0,35 mm ist ISO 2 (6H). Für Steigungen unter 0,35 mm ist die Standardtoleranz ISO 1 (4H).
Neben den speziellen MABO-Typen für besondere Werkstoffe (wie z.B. Typ VA, Typ GG usw.) erfordert die Praxis auch einen Allround-Gewindebohrer, der unterschiedliche Werkstoffe gleichermaßen gut bearbeiten kann. Dieser (Fast-)Alleskönner ist unser MABO-Typ POLY (vom griechischen „polys” = viel). Durch eine besondere Schneidengeometrie und eine Kompromissformel bei weiteren werkstoffabhängigen Parametern wie Anschnitt- und Flankenhinterschliff erzielt der MABO-Typ POLY gute Schneidergebnisse bei einer Vielzahl von verschiedenartigsten Werkstoffen. Unser spiralgenuteter Sackloch-Typ POLY ist geeignet für Sacklochgewinde bis 3xd in unlegierte und niedrig legierte Baustähle, gut spanbare und rostfreie VA-Stähle, vergütete Stähle und Werkzeugstähle bis 1100 N/mm², Sphäroguss bis GGG 50, Temperguss, kurzspanende Aluminiumlegierungen, kurzspanendes Messing, Zinklegierungen, Kupferlegierungen mittlerer und höherer Festigkeit, kurzspanende Bronze und Magnesiumlegierungen.